Nästan varje plåtdetalj börjar likadant: en platt plåt som ska skäras till rätt form innan den bockas, svetsas eller lackeras. De två vanligaste sätten att göra det är stansning och laserskärning. Båda är snabba och precisa, men de fungerar på helt olika sätt – och valet mellan dem påverkar både pris, kvalitet och leveranstid.
Den här artikeln förklarar hur metoderna fungerar, när de passar bäst och hur du som beställare kan konstruera dina detaljer så att de blir billigare och bättre att tillverka.
Så fungerar stansning
Stansning är en mekanisk metod. Plåten ligger på ett bord och förs fram under ett verktyg som består av en stans (övre delen) och en dyna (undre delen). När stansen pressas ned klipps materialet ut i verktygets form. Moderna maskiner är nästan alltid CNC-styrda revolverstansar, där ett roterande magasin rymmer tiotals verktyg som maskinen växlar mellan automatiskt.
Det som gör stansen speciell är att den inte bara kan klippa. Med rätt verktyg kan den också forma plåten i samma uppspänning, till exempel:
- präglingar och förstärkningsrillor
- ventilationsgaller och jalusier (louvres)
- försänkningar för skruv
- utdragna kragar och gängor
- små bockningar och flikar
Konturer som inte har ett eget verktyg klipps fram genom nibbling, alltså många små överlappande slag efter varandra. Det går bra, men kanten blir något tandad och processen tar längre tid.
Stansningens stora styrka är hastigheten i serieproduktion. Ett runt hål eller ett standardmönster går på bråkdelen av en sekund, och när verktygen väl finns blir styckkostnaden låg. Nackdelen är att specialformer kräver specialverktyg, vilket kostar pengar och tar tid att ta fram.
Så fungerar laserskärning
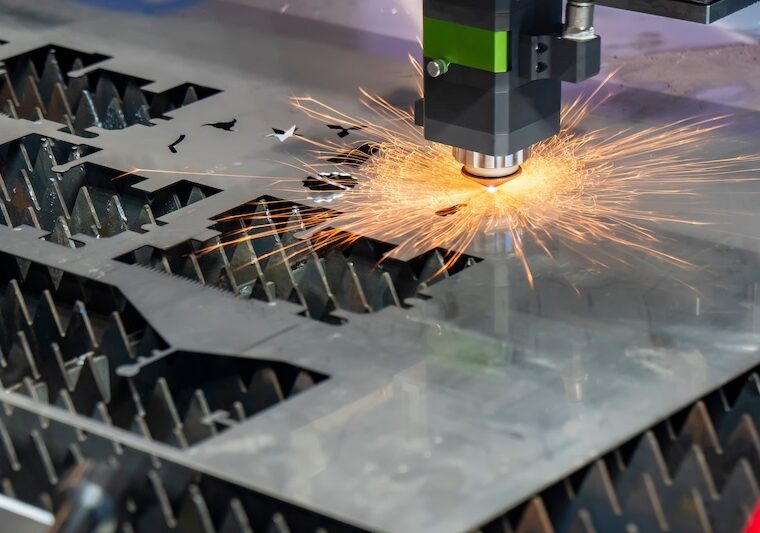
Vid laserskärning fokuseras en mycket koncentrerad ljusstråle mot en punkt på plåten. Materialet smälter eller förångas, och en skärgas – oftast kväve eller syrgas – blåser bort smältan så att det bildas ett smalt snitt. Skärhuvudet följer ritningen direkt från CAD-filen, så det behövs inga verktyg alls.
Det finns två huvudtyper av maskiner:
- Fiberlaser är i dag det vanligaste valet i verkstäder. Den är energieffektiv, snabb i tunn och medeltjock plåt och klarar reflekterande material som aluminium, mässing och koppar.
- CO2-laser är den äldre tekniken. Den används fortfarande, bland annat för vissa tjockare material och för icke-metaller som trä och plast, men har på många håll ersatts av fiberlaser för plåtarbete.
Laserns styrka är flexibiliteten. Komplicerade konturer, små radier och detaljer med många unika former kostar ungefär lika mycket att skära som enkla. Kanterna blir rena och snittet smalt, vilket gör att detaljerna kan placeras tätt på plåten. Det kallas nesting och minskar spillet.
Begränsningarna handlar främst om att lasern bara skär – den kan inte forma, gänga eller prägla – och att skärtiden ökar med plåttjockleken. Hur tjockt en maskin klarar beror på effekt och material, men i normal verkstadsproduktion rör det sig ofta om upp till runt 20–25 millimeter stål, med högeffektsmaskiner som klarar mer.
Jämförelse: när passar vilken metod?
Det finns inget generellt svar på vilken metod som är bäst. Det beror på detaljens form, seriens storlek och vad som ska hända med den efteråt. Tabellen ger en förenklad bild.
| Stansning | Laserskärning | |
|---|---|---|
| Seriestorlek | Mest ekonomisk i medelstora och långa serier | Mest ekonomisk i prototyper, korta serier och varierande sortiment |
| Former | Bäst för standardhål och upprepade mönster | Klarar fria konturer och komplexa former utan extra kostnad |
| Formning | Kan prägla, gänga, försänka och göra galler | Endast skärning |
| Verktyg | Kräver verktyg, specialformer kostar extra | Inga verktyg, ritningen räcker |
| Kantkvalitet | Ren vid hela verktyg, tandad vid nibbling | Generellt jämn och ren |
| Plåttjocklek | Främst tunn till medeltjock plåt | Tunn till tjock plåt, beroende på maskin |
| Materialutnyttjande | Bra, men verktygen kräver visst avstånd | Mycket bra tack vare smalt snitt och tät nesting |
En tumregel är att detaljer med många likadana hål, galler eller präglingar och stora volymer ofta går snabbast och billigast i stans. Detaljer med unika former, små serier eller täta ändringar i konstruktionen passar oftare lasern. Men gränsen flyttas hela tiden i takt med att maskinerna blir snabbare, så det lönar sig att fråga leverantören.
Kombimaskiner och automation
Många verkstäder behöver inte välja, utan erbjuder både stans och laserskärning. En kombimaskin har både stanshuvud och laserhuvud i samma ram. Maskinen stansar de hål och formningar där stansen är snabbast och skär sedan ytterkonturen med laser. Detaljen blir klar i en enda uppspänning, utan att flyttas mellan maskiner.
Fördelarna är färre hanteringsmoment, kortare genomloppstid och att man kan kombinera stansens formningar med laserns fria former. Nackdelen är att maskinerna är dyra och att de inte alltid är lika snabba som en renodlad fiberlaser i ren skärning.
Både stansar, lasrar och kombimaskiner kopplas allt oftare ihop med automatiska plåtlager och utlastning. Ett plock- och sorteringssystem kan hämta råplåt, lasta ur färdiga detaljer och stapla dem medan maskinen fortsätter. Det gör att produktionen kan gå obemannad nätter och helger, vilket påverkar både leveranstider och pris.
Konstruera smart – tips som sänker kostnaden
En stor del av priset på en plåtdetalj bestäms redan på ritbordet. Små val i konstruktionen kan göra stor skillnad.
- Använd standardmått på hål. Om hålen passar verkstadens befintliga stansverktyg slipper du betala för specialverktyg. Fråga gärna efter leverantörens verktygslista.
- Håll avstånd till kanter och bockar. Hål som ligger för nära en kant eller en bockning kan deformeras. En vanlig tumregel är minst en till två gånger plåttjockleken, men kontrollera med leverantören.
- Anpassa hålets storlek till plåttjockleken. Mycket små hål i tjock plåt är svåra att stansa och kan ge sämre kvalitet även med laser.
- Välj bockradier som finns i verkstaden. Samma radie genom hela detaljen förenklar tillverkningen.
- Ange bara snäva toleranser där de behövs. Onödigt hårda krav ökar både tid och kontroll utan att göra detaljen bättre.
- Tänk på nesting. Detaljer som passar bra ihop på en standardplåt ger mindre spill och lägre materialkostnad.
- Skicka rätt underlag. En korrekt 3D-modell eller DXF-fil plus en ritning med material, tjocklek, ytbehandling och antal snabbar upp offerten och minskar risken för missförstånd.
Det bästa rådet är att involvera leverantören tidigt. En erfaren plåtverkstad ser ofta direkt var en liten ändring kan spara både tid och pengar.
Företag inom stans och laserskärning i Sverige
I Sverige finns ett stort antal företag som arbetar med stans och laserskärning. De flesta är små och medelstora plåtverkstäder och legotillverkare, ofta familjeägda och med lång historia på orten. Kunderna finns i nästan alla delar av industrin: fordon, verkstad, energi, bygg, möbler, livsmedelsutrustning och elektronik.
Olika typer av företag
Grovt kan man dela in branschen i tre grupper:
- Specialiserade skärverkstäder som främst laserskär eller stansar och levererar plana detaljer med kort ledtid, ofta till andra verkstäder.
- Kompletta plåtleverantörer som även bockar, svetsar, ytbehandlar och monterar, och kan leverera färdiga komponenter eller hela produkter.
- Industriföretag med egen plåtbearbetning som tillverkar till sina egna produkter men ibland säljer ledig kapacitet till andra.
Trender i branschen
Några utvecklingslinjer präglar svensk plåtindustri just nu:
- Automation. Höga arbetskostnader gör att svenska verkstäder konkurrerar med automatiserade linjer, plåtlager och obemannade skift snarare än med låga löner.
- Fiberlasern tar över. Många byter ut äldre CO2-lasrar mot snabbare och mer energisnåla fiberlasrar, och kombimaskiner blir vanligare.
- Närhet till kunden. Störningar i globala leveranskedjor har gjort att fler industriföretag värderar lokala underleverantörer med korta transporter och snabb kommunikation.
- Hållbarhet. Kunder frågar allt oftare efter materialets ursprung, andel återvunnet stål, energiförbrukning och hur spillet tas om hand.
- Kompetensförsörjning. Bristen på CNC-operatörer, programmerare och svetsare är en av branschens största utmaningar, och många företag samarbetar med lokala gymnasier och yrkesutbildningar.
För dig som köpare innebär det att det finns gott om leverantörer att välja mellan, men att de skiljer sig mycket åt i maskinpark, specialisering och kapacitet. Därför är det värt att ställa rätt frågor.
Välja leverantör
När du ska köpa stansade eller laserskurna detaljer finns det några frågor som är värda att ställa:
- Vilka maskiner finns? En verkstad med både stans och laser, eller en kombimaskin, kan välja den metod som passar din detalj bäst i stället för den som råkar finnas.
- Vilka material och tjocklekar klarar de? Kontrollera att de har erfarenhet av just ditt material, till exempel rostfritt, aluminium eller höghållfast stål.
- Kan de ta hand om hela kedjan? Bockning, svetsning, gängning, ytbehandling och montering hos samma leverantör minskar transporter och antalet kontakter.
- Hur ser kvalitetsarbetet ut? Certifiering enligt till exempel ISO 9001 är ett tecken på ordnade rutiner, men det viktigaste är hur de mäter och dokumenterar detaljerna.
- Hjälper de till med konstruktionen? En leverantör som granskar ritningen och föreslår förbättringar är ofta värd mer än den som bara lämnar lägst pris.
- Ledtider och flexibilitet. Fråga hur snabbt de kan leverera prototyper och hur de hanterar ändringar och avrop.
Stans och laserskärning är inte konkurrenter så mycket som komplement. Stansen är snabb och kostnadseffektiv när många likadana detaljer ska tillverkas och när plåten också ska formas. Lasern är flexibel, kräver inga verktyg och passar när formerna är komplexa eller serierna korta. Den som känner till skillnaderna kan konstruera smartare, ställa bättre frågor till leverantören och få detaljer som både håller hög kvalitet och kostar rätt.